제품
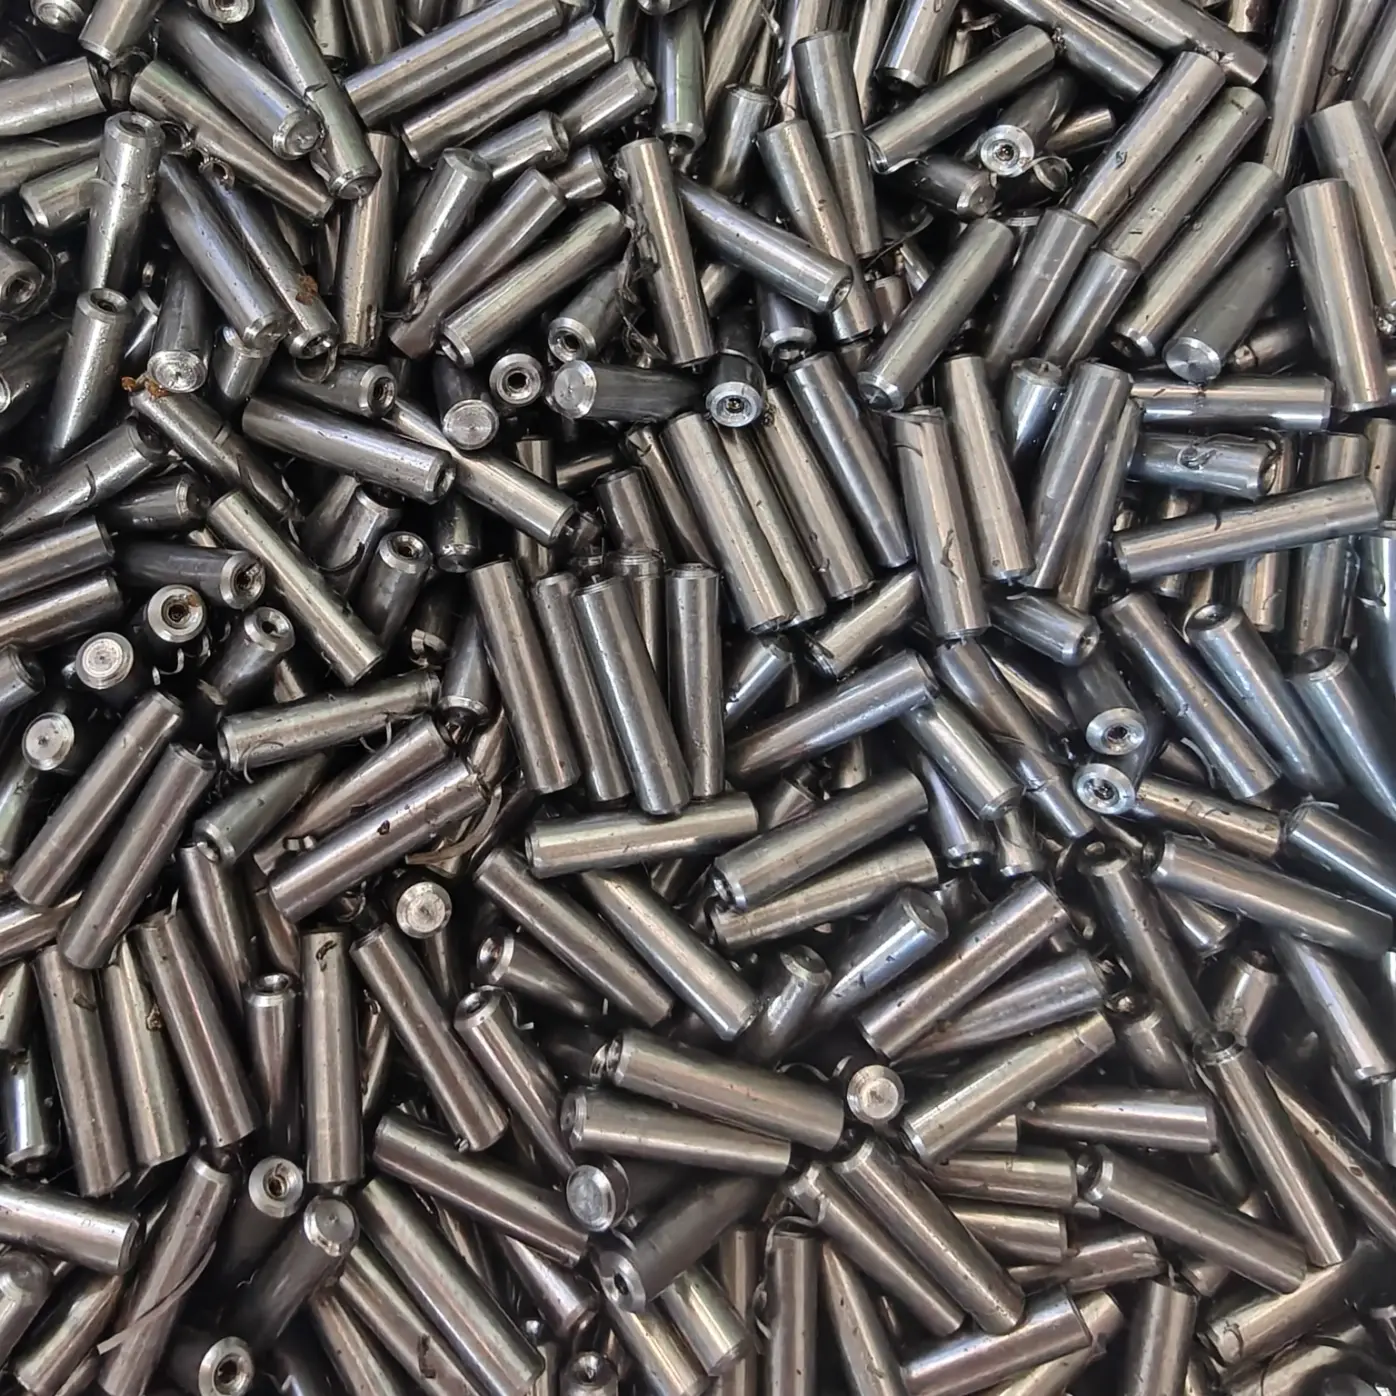
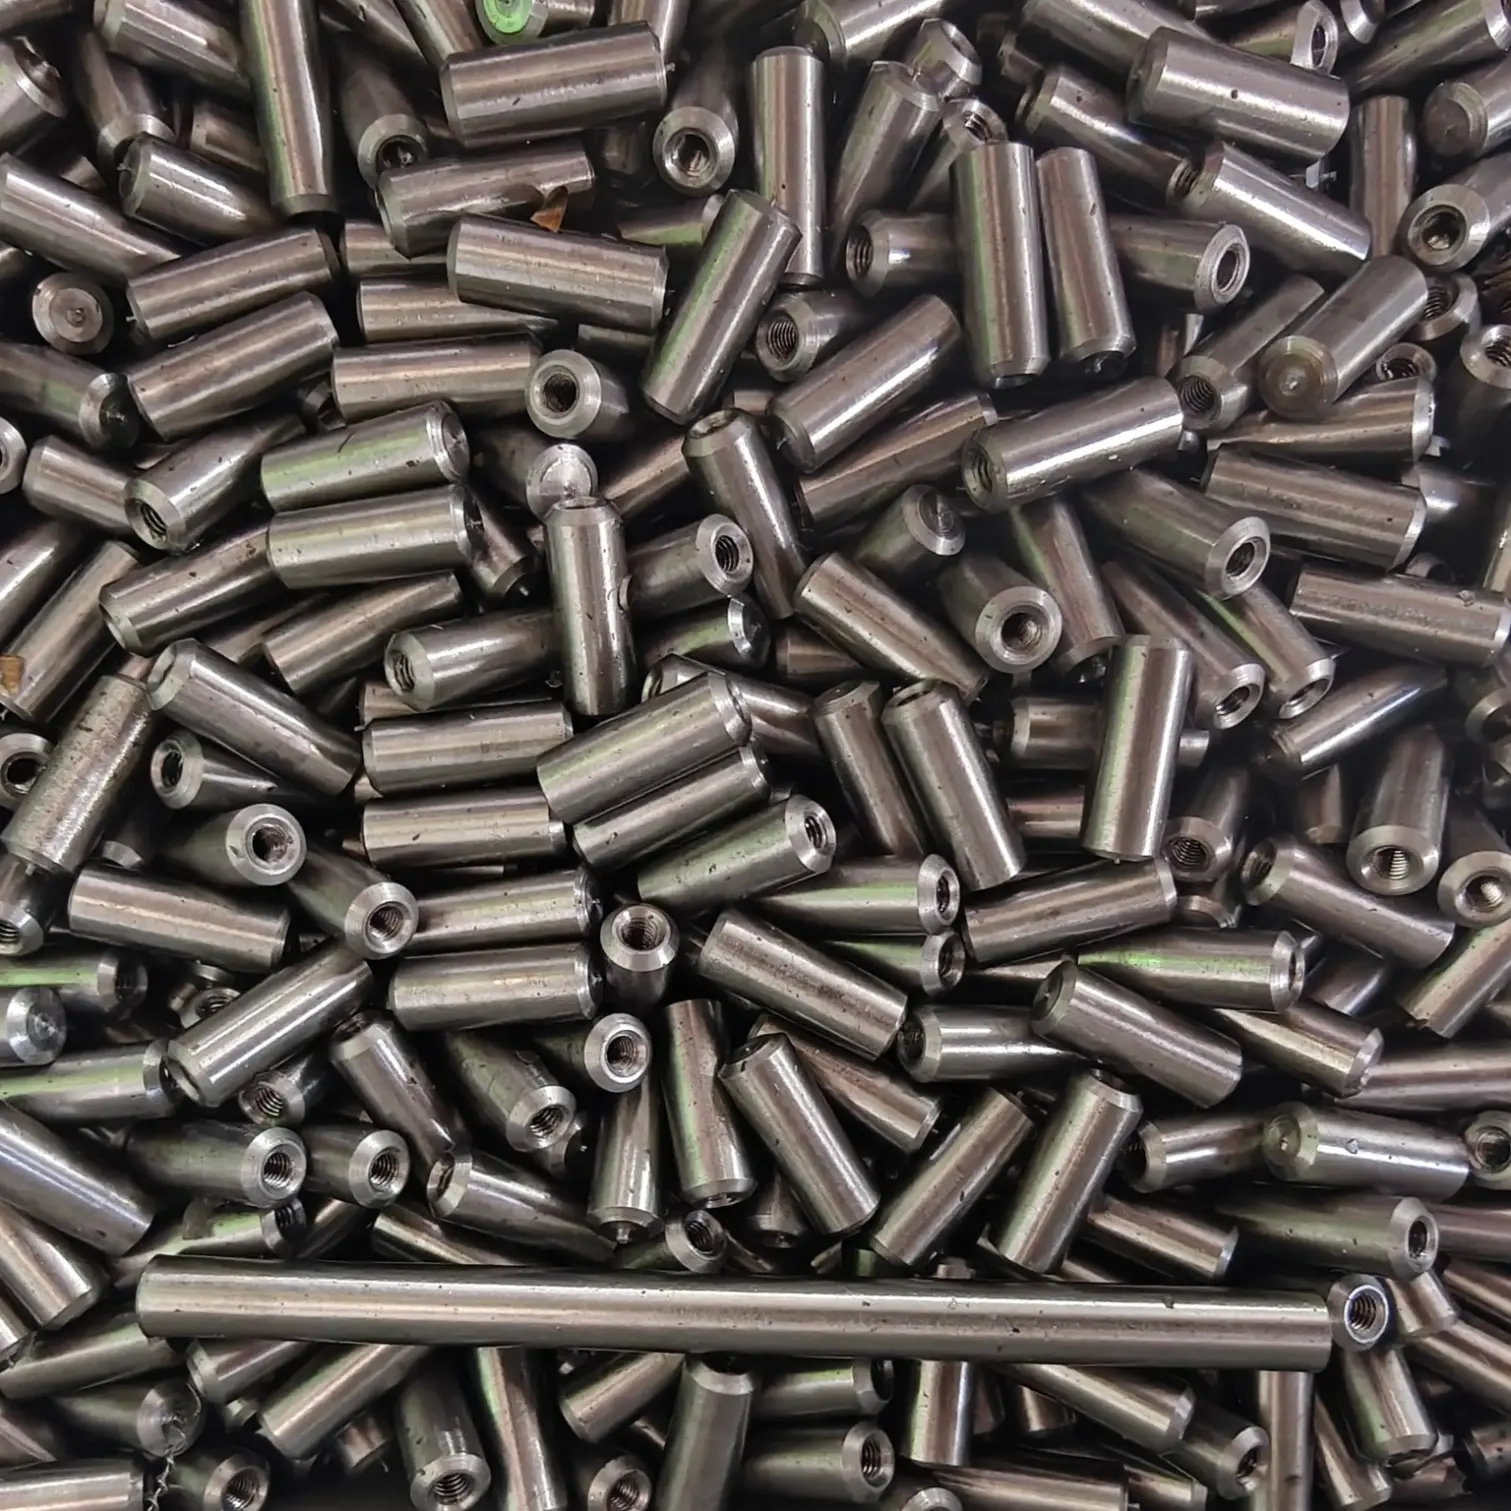
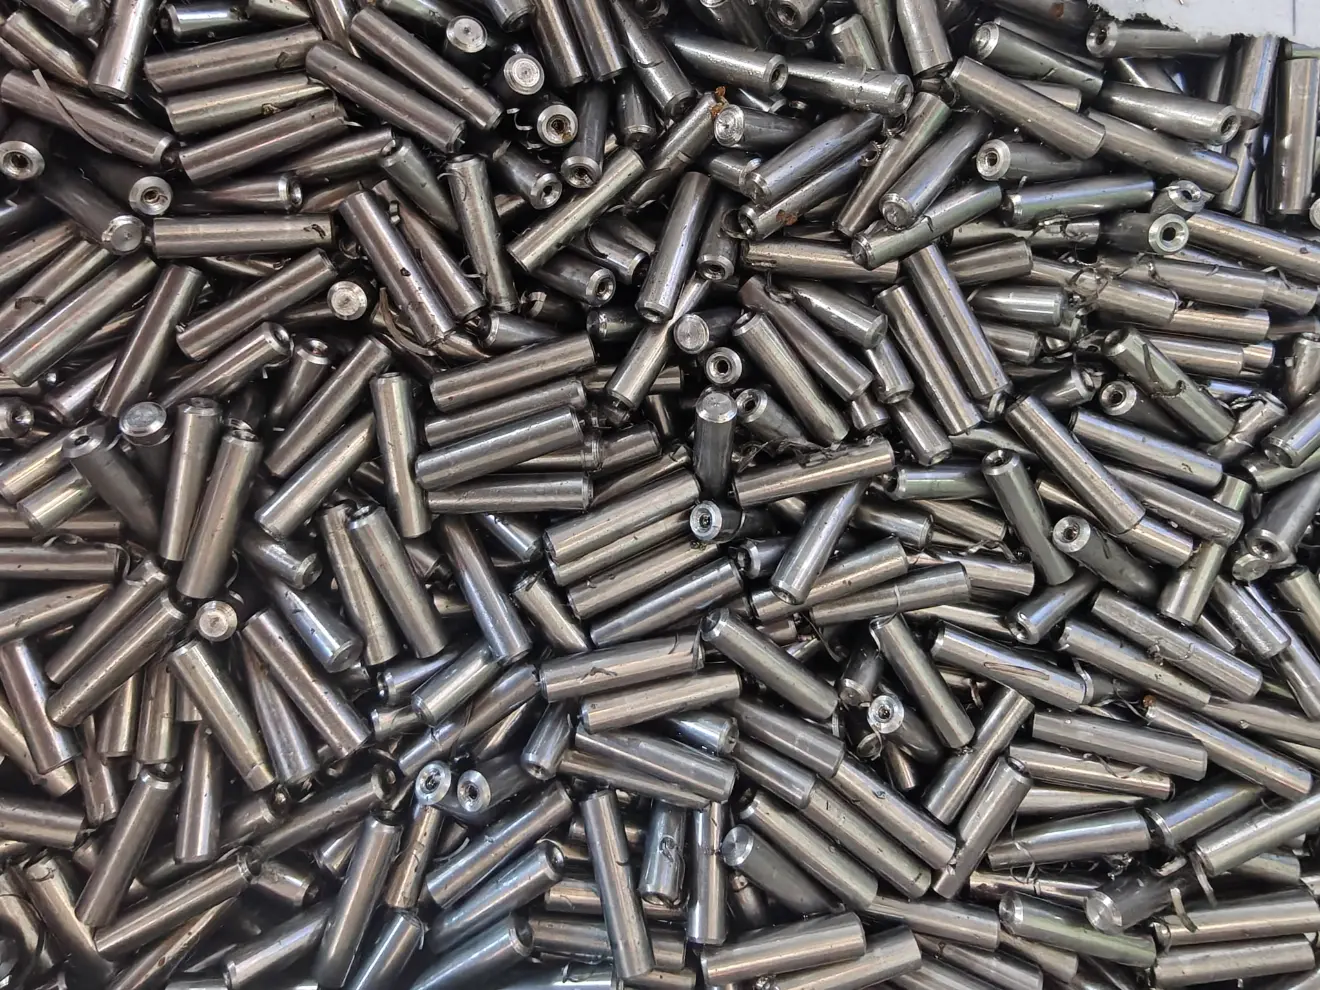
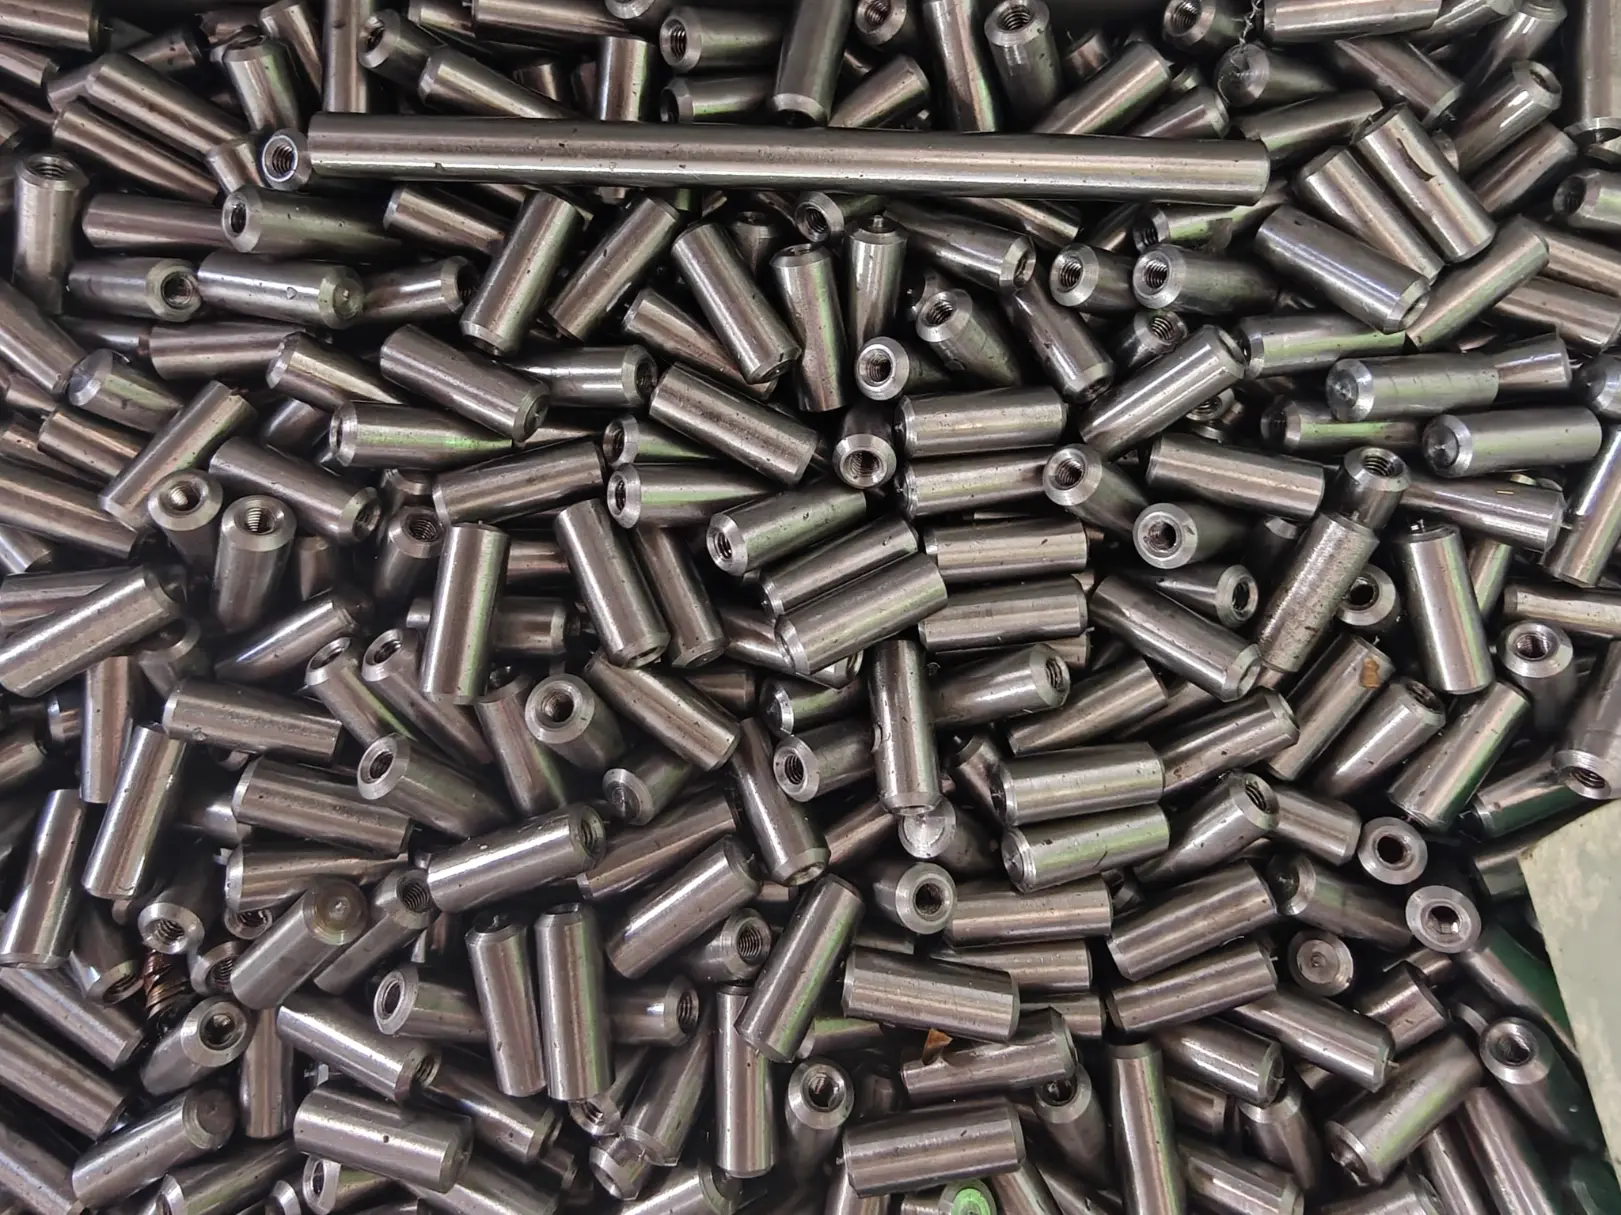
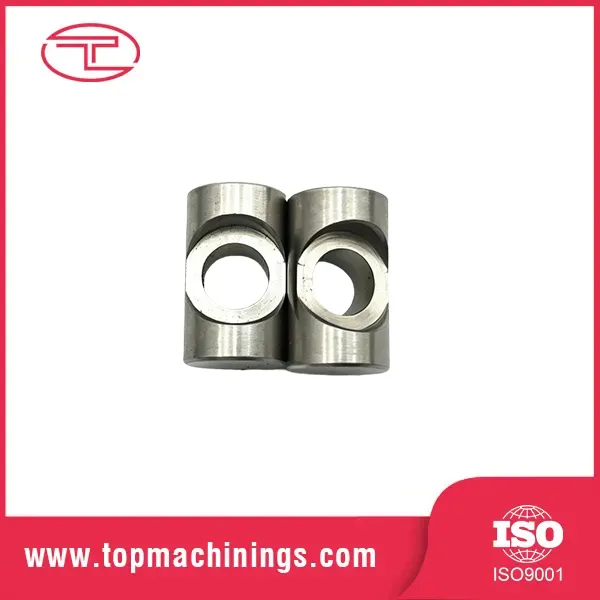
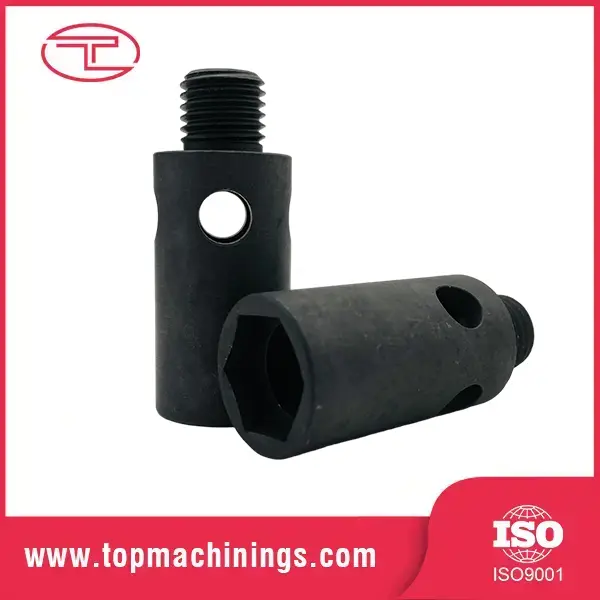
내부 나사산이 있는 정밀 가공 금속 핀
  • 내부 나사산이 있는 정밀 가공 금속 핀내부 나사산이 있는 정밀 가공 금속 핀
  • 내부 나사산이 있는 정밀 가공 금속 핀내부 나사산이 있는 정밀 가공 금속 핀

내부 나사산이 있는 정밀 가공 금속 핀

Tuoyuan Metal은 중국 공장에서 내부 나사산이 있는 정밀 가공 금속 핀을 생산하며, M2에서 M12, 6H 클래스까지 블라인드 보어를 태핑하고 핀 직경을 ±0.005mm로 유지합니다. 배송 전에 CMM에서 생크와 탭 보어 사이의 동심도를 확인합니다. 견적을 내기 전에 탭 구멍과 외경 사이의 벽 두께가 결정됩니다. 3~5일 안에 샘플을 제작하고 첫 번째 기사 보고서도 함께 이동합니다.
    평가: 5.0
    (평가 횟수: 1)

    투오위안 메탈는 두 부분으로 구성된 어셈블리를 한 조각의 금속으로 대체하는 부품인 내부 나사산이 있는 정밀 가공 금속 핀을 생산하는 중국 제조업체입니다. 위치 지정 다월과 별도의 너트는 단일 탭 핀이 되어 라인에서 느슨한 부품을 제거하고 조립 도면에서 한 단계를 제거합니다. 이렇게 절약하면 한 부품에 두 가지 기능이 추가되므로 보어와 외부 직경 사이의 벽 크기를 처음부터 정확하게 조정해야 합니다. 우리는 인용하기 전에 이를 검토하고 핀을 돌리는 동일한 선반을 두드립니다.

    주요 장점

    ·두 가지 기능, 한 부분 - 핀을 찾아 탭 보어를 고정합니다. 조립업체에서는 다월, 너트, 와셔 대신 부품 하나를 처리하므로 라인이 단축되고 부품 분실 위험이 제거됩니다.

    ·핀 직경 ±0.005mm - 베어링 맞춤이 필요한 위치 직경은 h6 또는 h7로 바뀌며 요청 시 게이지 세트로 제공됩니다.

    ·6H 나사를 표준으로 사용 - 블라인드 보어는 요청 시 4H 또는 5H를 포함해 6H로 태핑되며 모든 중요 로트는 플러그 및 노고 게이지로 측정됩니다.

    ·동심도 0.02mm - 탭 구멍과 위치 결정 직경이 동일한 설정으로 가공되므로 둘 사이의 런아웃이 0.02mm로 유지됩니다.

    ·견적 전 벽 두께 확인 - 볼트 하중에 맞게 나사산과 외경 사이의 단면을 계산하여 나사산 깊이를 조용히 줄이기보다는 직경을 높입니다.

    ·가정되지 않은 측정된 스레드 깊이 - 일찍 바닥을 치는 탭은 여전히 ​​외부에서 바로 보입니다. 깊이는 작업 번호에 대한 측정값으로 기록됩니다.

    ·일치하는 볼트, 너트 및 핀 - 동일한 공장에서 패스너를 만들기 때문에 짝을 이루는 볼트 세트는 동일한 스레드 클래스로 견적되므로 라인에서 두 공급업체의 공차가 일치하지 않습니다.

    사양 및 등급

    목 표준 제공
    재료 303, 304, 316 스테인레스; 4140 합금강; 놋쇠; 알류미늄
    핀 직경 2mm - 40mm(요청 시 h6/h7)
    핀 길이 5mm - 300mm
    탭 보어 M2 - M12 미터법; 요청 시 UNC/UNF
    스레드 클래스 6H 표준; 요청 시 4시간 / 5시간
    스레드 깊이 최대 3 x 공칭 직경
    치수 공차 ±0.01mm 표준; 선택한 기능에서 ±0.005mm
    동심도 핀 직경과 탭 보어 사이 0.02mm
    표면 마무리 가공 시 Ra 0.4 - 1.6 µm
    열처리 요청에 따라 경화, 표면 경화 또는 질화 처리
    표면 처리 패시베이션, 흑색 산화물, 아연 또는 니켈 도금
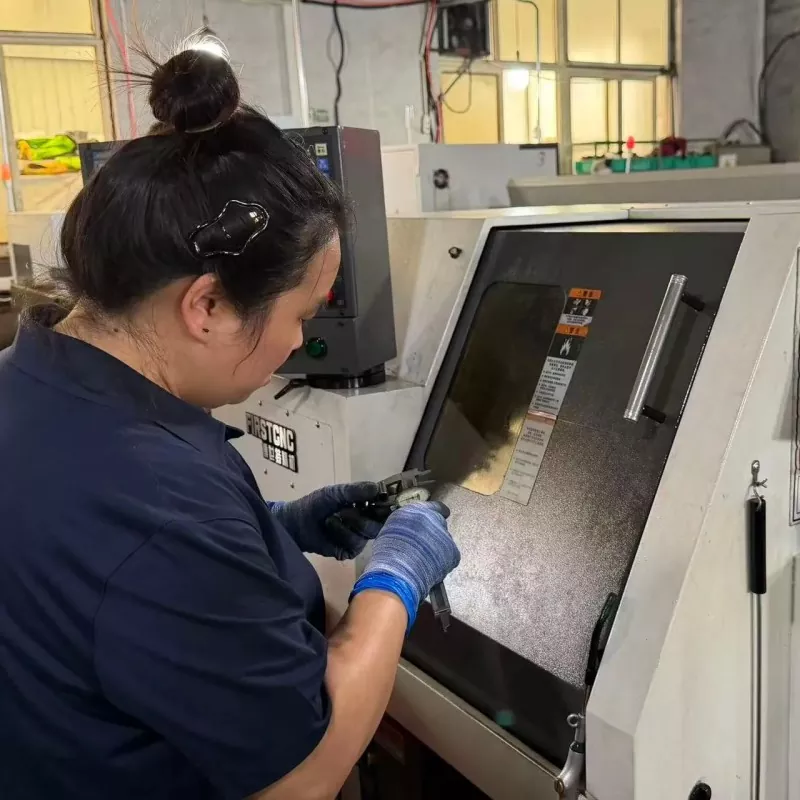
    점검 플러그 앤 노고 게이지, 나사산 깊이 게이지, CMM


    스레드 참여 참조

    볼트 크기와 벽 두께를 확인할 때 사용하는 작업 수치입니다. 값은 스레드 깊이가 아닌 모재의 최소값입니다.


    볼트 크기 최소 참여 - 강철 최소 참여 - 황동/알루미늄
    M3 4.5mm 6mm
    M4 6mm 8mm
    M5 7.5mm 10mm
    M6 9mm 12mm
    M8 12mm 16mm
    M10 15mm 20mm


    태핑, 경화 및 맞춤 참고 사항

    내부 나사산이 있는 정밀 가공 금속 핀의 사용 여부를 결정하는 세 가지 요소는 결합 깊이, 보어 주변 벽, 경화가 일어나는 위치입니다.

    참여 깊이:

    경험상 강철의 경우 공칭 볼트 직경의 1~1.5배이고 연질 합금의 경우 2배에 가깝습니다. 벽이 거의 남지 않는 작은 핀에서는 외경을 늘리거나 보어를 줄이거나 더 강한 재료를 지정합니다.

    한 부분, 두 가지 공차:

    핀 직경은 위치 맞춤을 위해 h6 또는 h7을 따르는 반면 보어는 스레드 클래스를 따릅니다. 둘 다 검사 계획에 나열되어 있으며 첫 번째 기사에 기록됩니다.

    블라인드 태핑 및 칩 제거 :

    칩 공간을 남기기 위해 스레드 깊이보다 더 깊게 드릴링하고 나선형 플루트 탭을 사용하여 칩이 구멍에서 다시 나오도록 합니다. 해당 여유분을 생략하는 것은 마지막 스레드 회전이 불완전하게 도착하는 일반적인 이유입니다.

    태핑 전 경화 :

    경화된 부품을 가공하고 경화한 다음 형상이 허용하는 경우 경화 후 태핑하여 마무리합니다. 어깨에 균열을 일으키는 스트레스 상승 요인을 제거합니다.

    스레드 진입 및 버:

    기계에서 항목이 모따기됩니다. 거기에 버가 있으면 손으로 시작하는 볼트가 멈추고 라인의 조립 시간이 늘어납니다.

    이 핀이 사용되는 곳

    · 핀이 위치를 설정하고 보어가 클램프 나사를 잡는 고정 장치 및 툴링 로케이터

    · 끝부분 플로트를 설정하기 위해 중앙을 통해 볼트로 고정된 힌지 및 피벗 핀

    · 좁은 공간을 위한 풀아웃 기능이 있는 정렬 다웰

    · 농업 및 건설 기계의 링키지 및 클레비스 핀

    · 패널을 고정하고 먼 쪽에서 패스너를 잡아주는 스탠드오프 및 스페이서

    · 탭 끝 부분에 추출 도구가 포함된 가이드 핀


    고객 사례: 폴란드의 농기계 제작업체

    폴란드의 한 농기계 제조업체는 현장에서 한 시즌을 보낸 후 어깨에 링키지 핀이 갈라지는 문제를 겪었습니다. 원인은 M8 탭 보어와 경화 부품의 핀 외경 사이의 1.2mm 벽이었습니다. 외경을 1.5mm 늘렸고, 태핑 작업보다 경화 처리를 앞당겼으며, 나사산 입구를 모따기하여 응력 증가를 제거했습니다. 수정된 핀은 테스트 함대에서 두 시즌을 실패 없이 완료했습니다.

    구매자는 "균열이 사라졌고 부품 가격이 우리가 예상했던 것보다 덜 움직였는데, 이는 우리 경험에서 이례적인 일입니다."라고 말했습니다.

    부품이 만들어지는 곳

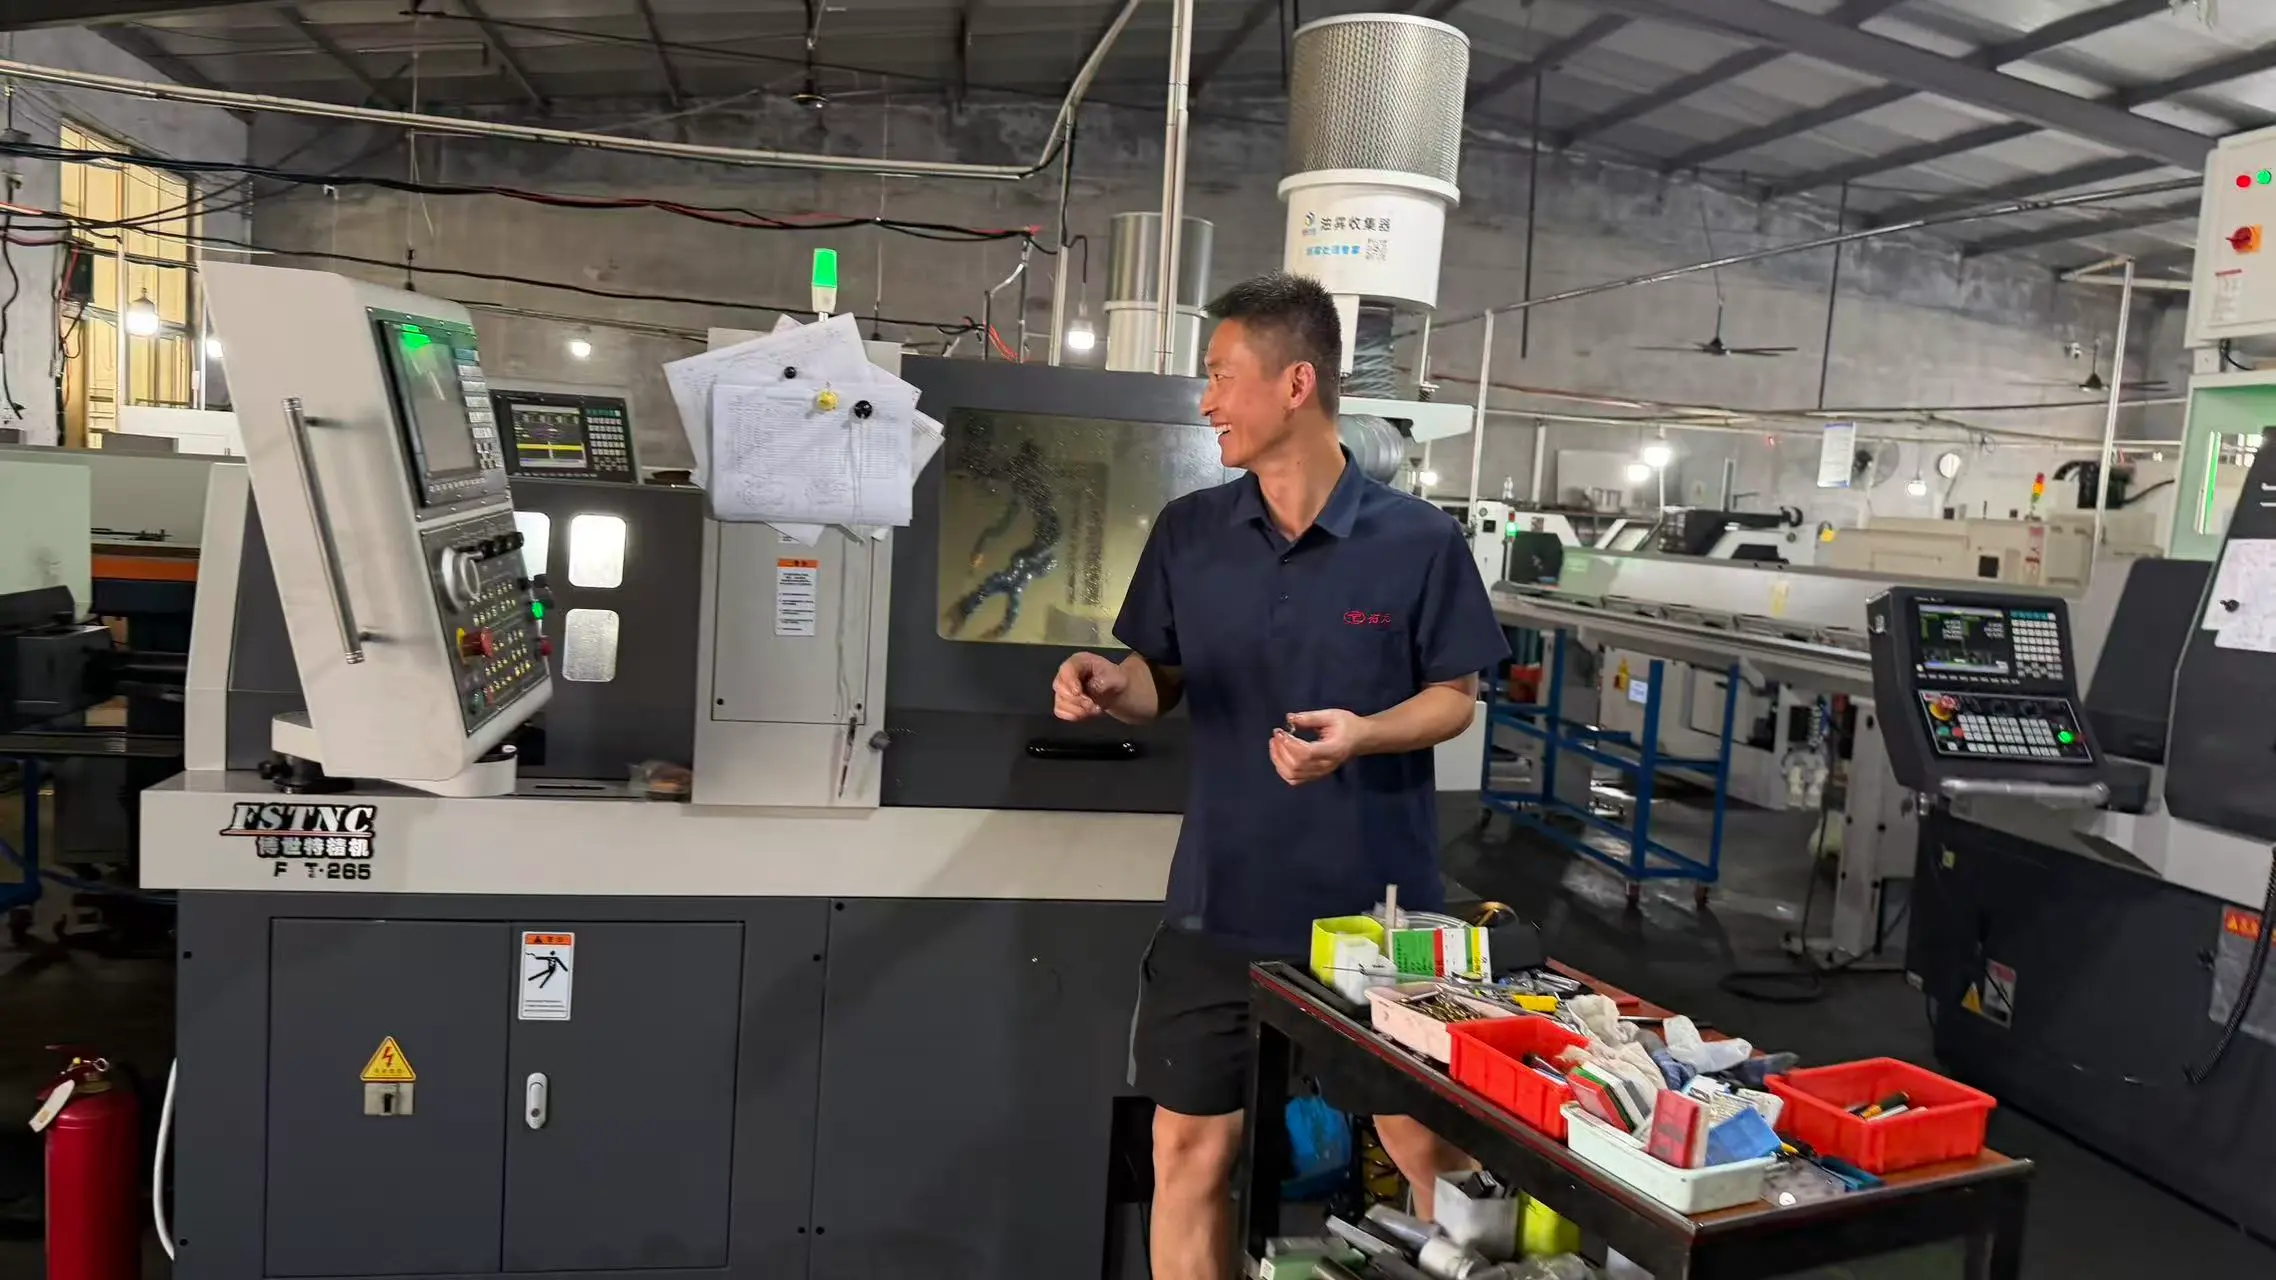
    내부 나사산이 있는 모든 정밀 가공 금속 핀은 칭다오 지모구에 있는 한 공장에서 회전, 태핑 및 검사됩니다.


    · 장비 - 고속 정밀 CNC 선반 20대, 머시닝 센터 5대, 자동 선반 30대가 ERP 제어 하에 가동됩니다.


    · 설치 면적 - 자체 열처리, 도금 및 패시베이션 라인을 갖춘 5,000m² 규모의 작업장입니다.


    · 공정 순서 - 바 절단 - 터닝 - 드릴링 및 태핑 - 필요한 경우 경화 - 마감 - 측정 - 검사 - 포장.


    · 품질 시스템 - ISO 9001, 요청 시 SGS 또는 TUV 제3자 검사 제공.


    · 생산 능력 - 연간 생산량은 정밀 금속 부품 1억 개를 초과하며 반복 프로그램을 위해 예정된 재고를 보유합니다.

    배송 및 포장 참고 사항

    스레드는 운송 중에 가장 먼저 고통받는 부품이며, 손상된 입구는 라인에서 조립 시간으로 변합니다.

    스레드는 최대 M10 크기의 플라스틱 캡으로 닫혀 있으며 모든 조각은 녹 방지 필름으로 포장됩니다.

    경화 및 도금된 로트는 나강과 별도로 포장되므로 노크에도 표면이 부서지지 않습니다.

    작은 직경이 구획 트레이에 들어가 정확한 카운트를 유지하고 스레드와 스레드의 접촉을 방지합니다.

    상자에는 부품 번호, 수량 및 열 번호가 표시되어 있으며 재료 인증서는 첫 번째 상자 안에 들어 있습니다.

    더 무거운 로트는 수분 장벽이 있는 목재 케이스에 담아 해상 화물용으로 끈으로 묶고 모서리를 보호한 상태로 배송됩니다.


    FAQ

    Q1: 경화 등급의 암나사가 있는 정밀 가공 금속 핀을 만들 수 있습니까?

    답: 그렇습니다. 기계로 가공하고 경화한 후 마무리하고, 설계상 허용되는 경우 경화 후 탭핑합니다. 경도와 볼트 하중을 보내주시면 필요한 벽 두께를 확인해 드리겠습니다.


    Q2: 블라인드 보어에서는 어느 정도의 나사산 깊이를 보장할 수 있습니까?

    A: 대부분의 크기에서 공칭 직경의 3배에 달하는 전체 나사산이 도면별로 확인되었습니다. 드릴 깊이는 항상 나사 깊이보다 깊게 설정되어 마지막 회전이 완료됩니다.


    Q3: 생크와 탭 보어 모두 공차를 유지합니까?

    답: 그렇습니다. 필요한 경우 생크는 h6 또는 h7로 바뀌고 보어는 표준으로 6H로 유지되며 두 값 모두 첫 번째 품목 보고서에 기록됩니다.


    Q4: 최소 주문량과 리드타임은 얼마나 됩니까?

    A: MOQ는 직경과 재질에 따라 다릅니다. 둘 다 견적으로 확인됩니다. 샘플은 영업일 기준 3~5일, 생산 로트는 영업일 기준 10~15일 내에 배송됩니다.


    Q5: 핀과 결합 볼트를 공급할 수 있습니까?

    답변: 가능합니다. 동일한 공장에서 패스너를 제작하기 때문에 동일한 스레드 등급의 일치하는 볼트 세트를 견적하므로 내부 스레드가 있는 정밀 가공 금속 핀과 해당 볼트가 일치하는 한 쌍으로 도착합니다.

    문의 보내기
    연락처 정보
    정밀 회전 부품, 정밀 가공 부품, CNC 가공 부품, 가격표에 대한 문의사항은 이메일을 남겨주시면 24시간 이내에 연락드리겠습니다.
    평가:
    5.0
    X
    당사는 귀하에게 더 나은 탐색 경험을 제공하고, 사이트 트래픽을 분석하고, 콘텐츠를 개인화하기 위해 쿠키를 사용합니다. 이 사이트를 이용함으로써 귀하는 당사의 쿠키 사용에 동의하게 됩니다. 개인 정보 보호 정책
    거부하다수용하다